很多客户打电话来问:"油封拆下来看是好的,为什么装上去就漏?"
拆开看,油封确实没坏——唇口完好、弹簧在位、骨架没变形。那问题出在哪?多数时候出在安装环节:方向装反、轴的倒角不对、敲进去的时候唇口被划伤、腔体孔太粗糙……
这份速查整理自采昇(TSAE SHENG)的油封安装结构资料,把安装前要确认的尺寸、安装时的手法、常见错误一次讲清。装之前花两分钟对照,能省掉一次返工。
先认清油封的各个部位
后面讲安装要求时,会反复提到"唇口""弹簧""倒角"这些部位。先看图对号入座:
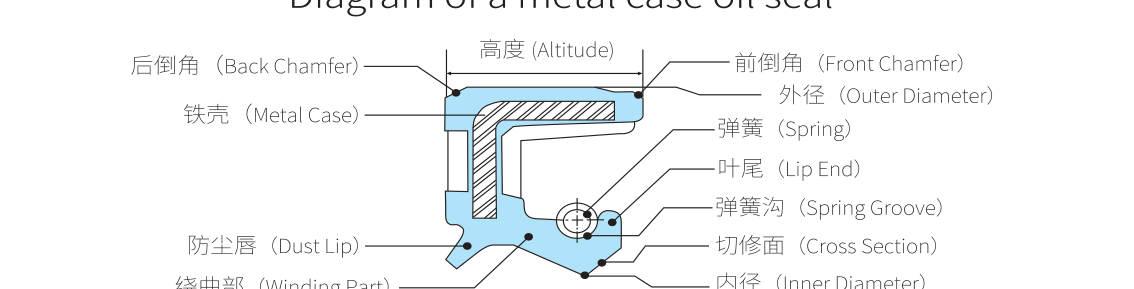
记住三个关键部位:唇口(贴着轴旋转密封的那圈)、弹簧(给唇口提供抱紧力)、外缘(与腔体孔过盈配合的部分)。漏油十有八九发生在这三个部位的配合上。
安装方向:唇口要朝向密封介质的一侧
油封是有方向的。装反了,密封的就是空气而不是油。
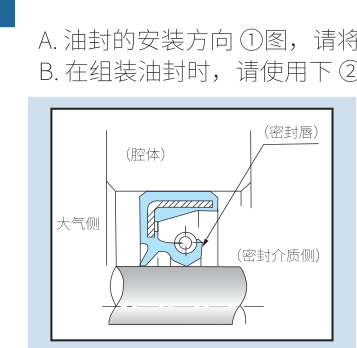
一条原则:密封唇口必须朝向被密封的介质(油)那一侧。装之前想清楚:油在腔体的哪边?唇口就朝哪边。
正确的安装手法:用预装夹具,均匀加压
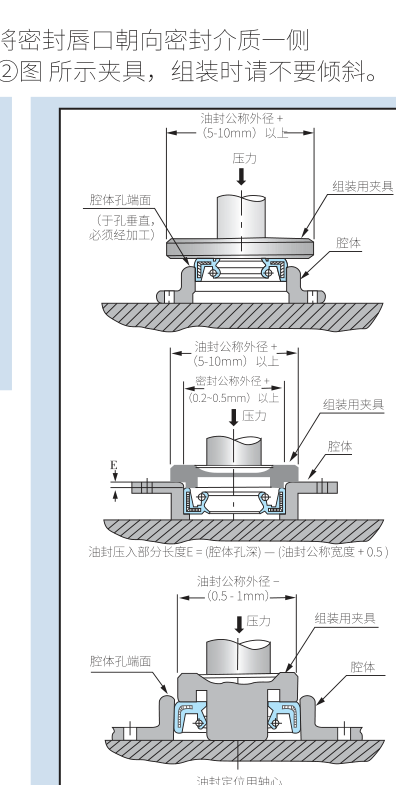
三个要点:
- 先涂油脂:安装前在油封外缘和唇口涂适量润滑脂,干推最容易划伤唇口。
- 水平放入,垂直加压:压力只作用在油封的端面(有标记的一面),缓慢均匀压入,压到位为止。
- 用组装夹具:夹具外径比腔体孔略小(0.5~10mm),保证压力均匀分布在整个端面,而不是局部。
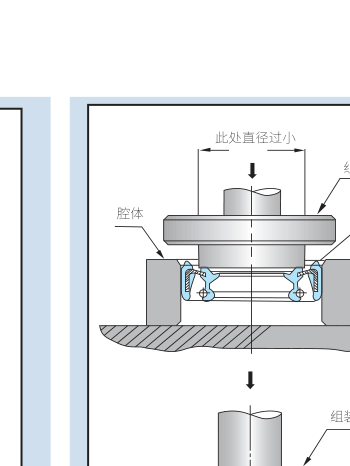
这三种装法,装完必漏
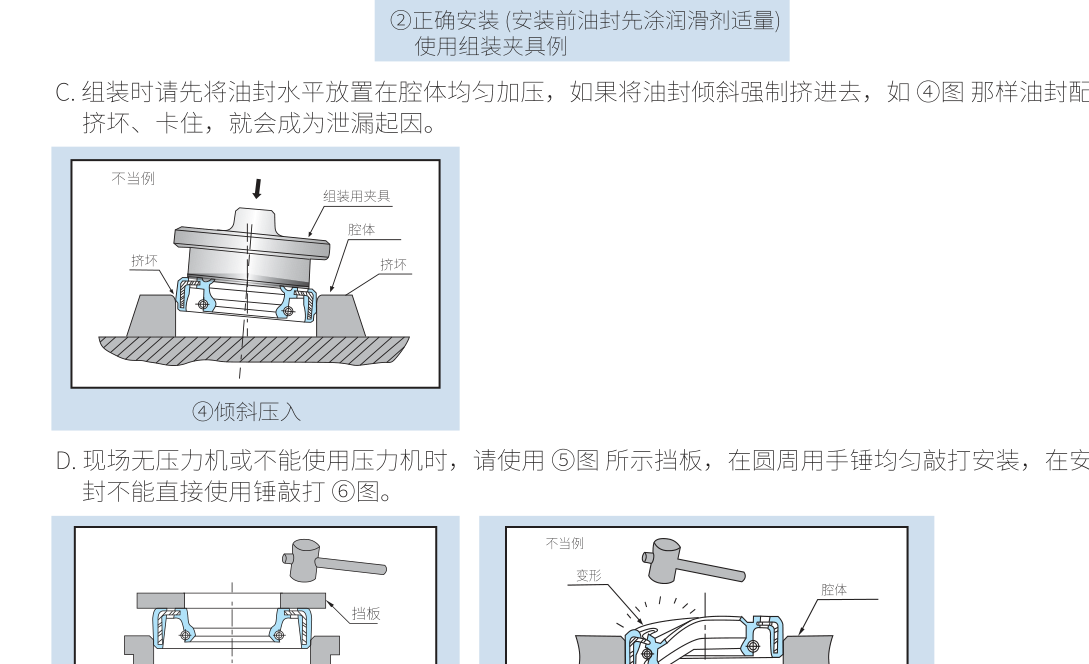
- 倾斜强制压入:油封配合部分被挤坏、卡住,装上就是漏。腔体孔必须有倒角引导。
- 锤敲不当:现场没有压力机时,用挡板垫着、手锤沿圆周均匀敲入——绝不能直接锤击油封,局部受力骨架就变形了。
- 夹具不对中:压力偏在一边,油封倾斜进腔体,外缘受伤,装完漏。
装之前,先量轴
油封的寿命一半取决于轴的状态。轴不符合下表要求,再好的油封也白装。
轴的设计规范(TC 型、TB 型等旋转油封):
| 项目 | 要求 |
|---|---|
| 材质 | 机械结构用碳钢 |
| 表面硬度 | 30~55 HRC 以上(要 30HRC 以上一般需热处理) |
| 表面粗糙度 | 0.1~0.32 μm Ra(无进给精磨) |
| 尺寸公差 | h9 |
| 特殊说明 | 唇口材质为硅橡胶时,轴表面粗糙度按 0.6~1.6 μm Rz 加工 |
轴倒角尺寸(轴径 300mm 以下,倒角 15~25°):
| 轴径 d(mm) | 倒角小端 d1 |
|---|---|
| 10 以下 | d − 1.5 |
| 10~20 | d − 2.0 |
| 20~30 | d − 2.5 |
| 30~40 | d − 3.0 |
| 40~50 | d − 3.5 |
| 50~70 | d − 4.0 |
| 70~95 | d − 4.5 |
| 95~130 | d − 5.5 |
| 130~240 | d − 7.0 |
| 240~300 | d − 11.0 |
倒角的作用是让油封推入时唇口和弹簧先扩张、不刮伤。d1 尺寸设定得比密封唇内径小,油封应确实装入,不得有唇口损伤、弹簧新春等异常——表中所示尺寸是最低要求。
腔体(孔)也有要求
腔体设计规范:
| 项目 | 要求 |
|---|---|
| 材质 | 热膨胀系数小的金属(如机械结构用碳素钢) |
| 内表面粗糙度(外缘为金属的油封) | 0.4~3.2 μm Ra(1.6~12.5 μm Rz) |
| 内表面粗糙度(外缘为橡胶的油封) | 1.6~3.2 μm Ra(6.3~12.5 μm Rz) |
| 尺寸公差 | 公称 400mm 以下按 JIS H8;大于 400mm 按 H7 |
腔体孔口同样要有倒角,无内压场合孔口导入倒角一般为 15~30°。
配合公差速查表
油封配套轴径公差(+ / −,单位 μm):
| 轴径(mm) | 公差 |
|---|---|
| 3.00 以下 | +0.000 / +0.025 |
| 3.01~6.00 | +0.000 / +0.030 |
| 6.01~10.00 | +0.000 / +0.036 |
| 10.01~18.00 | +0.000 / +0.043 |
| 18.01~30.00 | +0.000 / +0.052 |
| 30.01~50.00 | +0.000 / +0.062 |
| 50.01~80.00 | +0.000 / +0.074 |
| 80.01~120.00 | +0.000 / +0.087 |
| 120.01~180.00 | +0.000 / +0.100 |
| 180.01~250.00 | +0.000 / +0.115 |
| 250.01~315.00 | +0.000 / +0.130 |
| 315.01~400.00 | +0.000 / +0.140 |
| 400.01~500.00 | +0.000 / +0.155 |
油封配套腔径公差(+ / −,单位 μm):
| 孔径(mm) | 公差 |
|---|---|
| 10.00 以下 | +0.022 / 0.000 |
| 10.01~18.00 | +0.027 / 0.000 |
| 18.01~30.00 | +0.033 / 0.000 |
| 30.01~50.00 | +0.039 / 0.000 |
| 50.01~80.00 | +0.046 / 0.000 |
| 80.01~120.00 | +0.054 / 0.000 |
| 120.01~180.00 | +0.063 / 0.000 |
| 180.01~250.00 | +0.072 / 0.000 |
| 250.01~315.00 | +0.081 / 0.000 |
| 315.01~400.00 | +0.089 / 0.000 |
| 400.01~500.00 | +0.097 / 0.000 |
骨架油封的使用上,在安装部位尺寸允许时,油封高度可有 ±1~2mm 的差异,亦可使用。
装前 60 秒检查清单
- 唇口朝向对了吗?——朝介质侧
- 轴倒角有吗?尺寸够吗?
- 轴表面粗糙度、毛刺、磕碰伤检查了吗?
- 唇口和外缘涂润滑脂了吗?
- 用夹具(或挡板)了吗?没有压力机就沿圆周均匀敲,绝不直接锤击
- 压入时对中了吗?没有倾斜强制压入
- 腔体孔内壁干净吗?有没有旧油封留下的划痕
七条都打勾,装上就不会漏。还漏?看我们下一篇《油封漏油排查对照表》,按症状找原因。
(资料来源:采昇 TSAE SHENG《油封安装结构资料》;由鸿畔密封整理)
「密封件工程师手册」系列文章
- 2026.10.26O 型圈选不对,尺寸和压缩率才是关键
- 2026.10.19骨架油封 17 个型号,记住 2 个字母就够了
- 2026.10.13设备又漏了?10 分钟判断是材料问题还是安装问题
- 2026.10.12油封漏油排查对照表:先看症状,再找原因,最后再换件
- 2026.10.12油封漏油,一半是装出来的:安装规范速查(图解版)
- 2026.10.12密封件选型速查卡:4 种材料 + 12 个常用工况,复制即用
- 2026.10.0980% 的密封失效,不是质量问题,是选材错了